


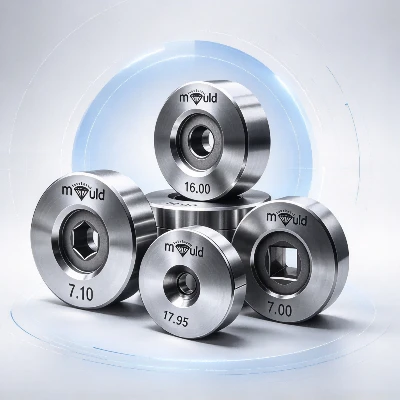


Cetakan kawat berbentuk tungsten karbida adalah alat pembentuk dengan bukaan karbida yang dibuat secara khusus sesuai dengan profil kawat yang diperlukan.
Pembukaan kerja biasanya terdiri dari beberapa zona fungsional:
Zona pendekatan
Memandu kabel masuk ke dalam cetakan.
Zona reduksi
Secara bertahap mengurangi-penampang kabel.
Zona bantalan
Mengontrol dimensi dan profil akhir.
Zona keluar
Memungkinkan kawat yang ditarik keluar dari cetakan dengan gesekan yang berkurang dan meminimalkan kerusakan pada permukaan.
Untuk gambar kawat berbentuk, geometri bukaan cetakan menentukan bentuk-penampang akhir. Cetakan harus mempertahankan kontrol dimensi yang cukup sambil membiarkan logam mengalir secara plastis melalui profil.
Profil tipikal meliputi:
|
Profil Kawat Berbentuk |
Deskripsi Khas |
|
Persegi |
Empat sisi yang sama dengan geometri sudut terkontrol |
|
Persegi panjang |
Dua sisi lebih lebar dan dua sisi lebih sempit |
|
heksagonal |
Profil enam-sisi |
|
Bulat telur |
Bagian berbentuk elips atau oval- |
|
Datar |
Bagian persegi panjang-ketebalan rendah |
|
Trapesium |
Sisi sejajar dan miring tidak sama panjang |
|
Profil Khusus |
Bagian-lintas-khusus pelanggan |
|
Profil Multi-Radius |
Profil berisi radius dan transisi terkontrol |
Bagaimana Cara Kerja Die Gambar Kawat Berbentuk?
Selama penarikan, kawat logam ditarik melalui bukaan karbida berbentuk di bawah gaya tarik.
Prosesnya dapat disederhanakan menjadi empat tahap:
Persiapan kawat → Entri cetakan →-pengurangan penampang → Ukuran profil akhir
Saat kawat melewati zona reduksi, deformasi tekan terjadi di sekitar-penampang kawat. Material mengalir menuju profil yang diperlukan sementara bagian bantalan menentukan dimensi akhir.
Misalnya, saat memproduksi kawat persegi, bukaan cetakan bukan sekadar lubang bundar. Geometri empat-sisinya mengontrol lebar, tinggi, radius sudut, dan toleransi dimensi kawat jadi.
Deformasi sebenarnya bergantung pada beberapa parameter:
- Dimensi kawat masuk
- Dimensi kawat jadi
- Pengurangan-luas penampang
- Bahan kawat dan kekerasan
- Kecepatan menggambar
- Kondisi pelumasan
- Geometri mati
- Kelas karbida
- Jumlah gambar yang lolos
- Persyaratan anil menengah
Oleh karena itu, cetakan yang dibentuk harus dirancang sesuai dengan proses gambar yang lengkap dan bukan hanya ukuran nominal akhir.
Bahan Tungsten Carbide dan Die
Konstruksi
Bagian kerja dibuat dari tungsten karbida yang disemen, yang dipilih sesuai dengan bahan kawat, beban gambar, volume produksi, dan ketahanan aus yang diperlukan.
Konstruksi cetakan yang khas terdiri dari:
Inti Tungsten Karbida
Inti karbida menyediakan permukaan pembentukan yang sebenarnya. Nilainya dapat dipilih berdasarkan kekerasan, ketangguhan, kondisi keausan, dan material yang digambar.
Penggunaan komposisi karbida yang umumWC-Co, di mana tungsten karbida memberikan kekerasan dan kobalt bertindak sebagai pengikat logam.
Profil Kerja Berbentuk
Profil dibuat sesuai-geometri penampang yang dibutuhkan pelanggan. Dimensi penting meliputi:
- Panjang sisi
- Lebar
- Tinggi
- Jari-jari sudut
- Dimensi diagonal
- Panjang bantalan
- Orientasi profil
- Geometri transisi
Kasus Baja Mati
Untuk banyak desain industri, sisipan karbida didukung oleh kotak baja. Casing ini memberikan dukungan mekanis dan membantu melindungi sisipan karbida dari benturan eksternal.
Permukaan Kerja yang Dipoles
Permukaan kerja harus diselesaikan dengan cukup halus untuk mengurangi gesekan dan meminimalkan cacat permukaan pada kawat yang ditarik.
Mengapa Menggunakan Tungsten Carbide untuk Gambar Kawat Berbentuk?
Gambar kawat berbentuk memberikan tuntutan yang berbeda pada cetakan dibandingkan dengan gambar kawat bulat.
Cetakan harus tahan terhadap kontak berulang kali dengan kawat sambil mempertahankan geometri bukaan berbentuk.
Tungsten karbida umumnya dipilih karena sifat mekaniknya cocok untuk operasi pembentukan yang melibatkan pembebanan abrasif dan tekan berulang.
Faktor seleksi yang penting adalah:
|
Faktor |
Efek pada Kinerja Die |
|
Kekerasan karbida |
Mempengaruhi ketahanan terhadap keausan |
|
Ketangguhan karbida |
Mempengaruhi ketahanan terhadap retak dan terkelupas |
|
Konten pengikat |
Mempengaruhi keseimbangan antara kekerasan dan ketangguhan |
|
Ukuran butir |
Mempengaruhi karakteristik mekanis dan keausan |
|
Bahan kawat |
Menentukan kadar dan geometri karbida yang diperlukan |
|
Pengurangan gambar |
Mempengaruhi beban deformasi |
|
Kecepatan menggambar |
Mempengaruhi pembangkitan panas dan kebutuhan pelumasan |
|
Permukaan akhir |
Mempengaruhi gesekan dan kualitas permukaan kawat |
Karbida yang lebih keras tidak secara otomatis merupakan pilihan yang tepat untuk setiap aplikasi. Kekerasan yang berlebihan tanpa ketangguhan yang memadai dapat meningkatkan risiko tepi terkelupas, terutama bila profil yang dibentuk mempunyai sudut tajam atau ketika kondisi gambar menghasilkan beban yang tidak stabil.
Gambar Kawat Berbentuk Geometri Mati
Geometri cetakan adalah salah satu faktor terpenting yang mempengaruhi dimensi kawat jadi.
Untuk cetakan berbentuk, parameter berikut biasanya perlu ditentukan sebelum pembuatan:
Dimensi Profil
Penampang kawat-yang telah selesai menentukan bukaan dasar cetakan.
Misalnya:
- Persegi: 5 × 5 mm
- Persegi panjang: 3 × 8 mm
- Segi enam: melintasi dimensi-datar atau melintasi-sudut
- Kawat datar: lebar × tebal
- Profil khusus: gambar CAD atau gambar teknik
Radius Sudut
Jari-jari sudut sangat penting untuk kawat persegi dan persegi panjang.
Radius yang terkontrol dapat mengurangi konsentrasi tegangan dan mempengaruhi cara logam mengisi profil selama menggambar.
Panjang Bantalan
Bagian bantalan mengontrol dimensi akhir dari kawat yang ditarik.
Bantalan yang terlalu pendek dapat memberikan kontrol dimensi yang tidak memadai, sedangkan bantalan yang terlalu panjang dapat meningkatkan gaya gesekan dan tarikan.
Zona Reduksi
Zona reduksi mengontrol bagaimana transisi kabel masuk ke profil akhir.
Untuk kawat berbentuk, transisi harus memungkinkan aliran logam yang stabil, bukan memaksa perubahan-penampang secara tiba-tiba.
Bahan Khas Yang Dapat Digambar
Cetakan gambar berbentuk tungsten karbida dapat direkayasa untuk berbagai bahan kawat logam, termasuk:
Kawat baja karbon
Kawat baja tahan karat
Kawat baja pegas
Kawat tembaga
Kawat kuningan
Kawat aluminium
Paduan-berbasis nikel
Kabel logam bukan-besi lainnya
Spesifikasi cetakan sebenarnya harus ditentukan berdasarkan kekuatan tarik, kekerasan, keuletan, perilaku{0}}pengerasan kerja, dan reduksi gambar material.
Misalnya, baja tahan karat umumnya memerlukan kondisi penarikan yang berbeda dari tembaga karena ketahanan deformasi dan perilaku{0}}pengerasan kerja berbeda.
Proses Pembuatan Die Gambar Kawat Berbentuk
Alur kerja manufaktur yang umum meliputi:
Tinjauan gambar teknik → Pemilihan kadar karbida → Persiapan blanko karbida → Pemesinan profil → Pemrosesan geometri kerja → Pemolesan → Inspeksi dimensi → Inspeksi akhir
Untuk cetakan khusus, proses pembuatan biasanya dimulai dengan gambar profil kawat pelanggan.
Item inspeksi penting mungkin termasuk:
Dimensi profil
Jari-jari sudut
Panjang bantalan
Geometri bukaan mati
Kekasaran permukaan
Konsentrisitet
Geometri-zona kerja
Dimensi eksternal
Integritas karbida
Untuk aplikasi{0}}presisi tinggi, cetakan yang sudah jadi dapat diperiksa berdasarkan profil CAD pelanggan atau toleransi dimensi yang ditentukan.
Gambar Kawat Berbentuk Tungsten Carbide yang Disesuaikan
Cetakan-berbentuk khusus dapat diproduksi sesuai dengan:
Gambar penampang kawat-
berkas CAD
Dimensi kawat jadi
Dimensi kotak mati
Persyaratan mesin gambar
Bahan kawat
Parameter proses menggambar
Toleransi dimensi yang diperlukan
Untuk profil non-standar, gambar 2D atau file CAD 3D pelanggan harus disediakan bila memungkinkan.
Hal ini memungkinkan geometri cetakan dievaluasi sebelum produksi dan mengurangi risiko pembuatan cetakan hanya berdasarkan deskripsi produk yang tidak lengkap.

Pertanyaan Umum
T: Apa yang dimaksud dengan gambar kawat berbentuk tungsten karbida?
J: Ini adalah cetakan gambar kawat dengan profil kerja non{0}}karbida bulat yang dirancang untuk mereduksi dan membentuk kawat logam menjadi penampang persegi, persegi panjang, heksagonal, datar, oval, atau disesuaikan.
T: Profil kawat apa yang dapat diproduksi?
J: Profil umum meliputi bentuk persegi, persegi panjang, heksagonal, oval, datar, trapesium, dan-khusus pelanggan. Profil sebenarnya tergantung pada proses pembukaan dan penarikan cetakan.
T: Dapatkah Anda membuat cetakan gambar kawat berbentuk khusus?
J: Ya. Cetakan khusus dapat diproduksi sesuai dengan gambar teknis 2D, file CAD 3D, dimensi kawat jadi, atau spesifikasi dimensi lainnya.
Q: Informasi apa yang harus saya berikan saat memesan?
J: Minimal, berikan material kawat, ukuran masuk, profil akhir, dimensi akhir, radius sudut, toleransi yang diperlukan, proses menggambar, dan dimensi mesin/pemegang cetakan. Gambar teknis lebih disukai untuk-profil non-standar.
T: Mengapa tungsten karbida digunakan untuk menggambar kawat berbentuk?
J: Tungsten karbida memberikan permukaan kerja yang keras-tahan aus sekaligus menjaga stabilitas dimensi yang diperlukan untuk pembentukan logam berulang. Nilai karbida yang sesuai masih bergantung pada bahan kawat dan kondisi gambar.
Tag populer: gambar kawat berbentuk tungsten karbida mati, gambar kawat berbentuk tungsten karbida Cina mati produsen, pemasok, pabrik, Cetakan Penarik Kawat Profil Karbida, Cetakan Penarik Kawat Pipih, Cetakan Penarik Kawat Heksagonal, Cetakan Penarik Kawat Persegi Panjang, Cetakan Penarik Kawat Sektor, Cetakan Penarik Kawat Persegi


